Trong nhà máy phụ trợ ô tô và xe máy điện, máy móc hiếm khi là nơi làm chậm sản lượng. Điểm chậm thường nằm ở quãng đường linh kiện đi từ kho ra line, rồi quay về cùng thùng rỗng và phế phẩm. Đó là phần việc lặp lại cả ngày nhưng ít được đo đếm. Trong bài này, Roboworld chia sẻ 5 điểm nghẽn cấp phát linh kiện thường gặp. Kèm theo đó là cách robot T300 giúp Doanh nghiệp tháo gỡ từng điểm.
Vì sao cấp phát linh kiện là nút thắt của dây chuyền
Một nhà máy phụ trợ ô tô thường xử lý hàng trăm, thậm chí hàng nghìn mã linh kiện. Đó là bu lông, giá đỡ, cụm dây điện, vỏ nhựa, chi tiết dập, và với xe điện còn có thêm cụm pin, mô tơ. Mỗi trạm lắp ráp chỉ giữ một lượng tồn nhỏ cạnh chuyền để tiết kiệm diện tích. Vì vậy, chỉ cần một chuyến cấp hàng đến trễ vài phút là công nhân phải đứng chờ. Khi nhiều trạm cùng chờ, cả dây chuyền chậm lại dù máy móc vẫn hoàn toàn sẵn sàng.
Thực tế, phần lớn nhà máy vẫn cấp phát bằng xe đẩy tay hoặc xe nâng. Cách làm này linh hoạt lúc sản lượng thấp. Tuy nhiên, khi đơn hàng tăng và nhà máy chạy hai, ba ca, nó bộc lộ rất nhiều giới hạn. Người cấp hàng phải nhớ lộ trình, nhớ mã hàng, nhớ trạm nào sắp hết. Ngoài ra, mỗi lần nghỉ việc hay đổi ca lại là một lần phải đào tạo lại từ đầu. Vì thế, Roboworld coi khâu cấp phát là “điểm mù” lớn của nhiều nhà xưởng từng khảo sát.
Áp lực riêng của ngành phụ trợ ô tô
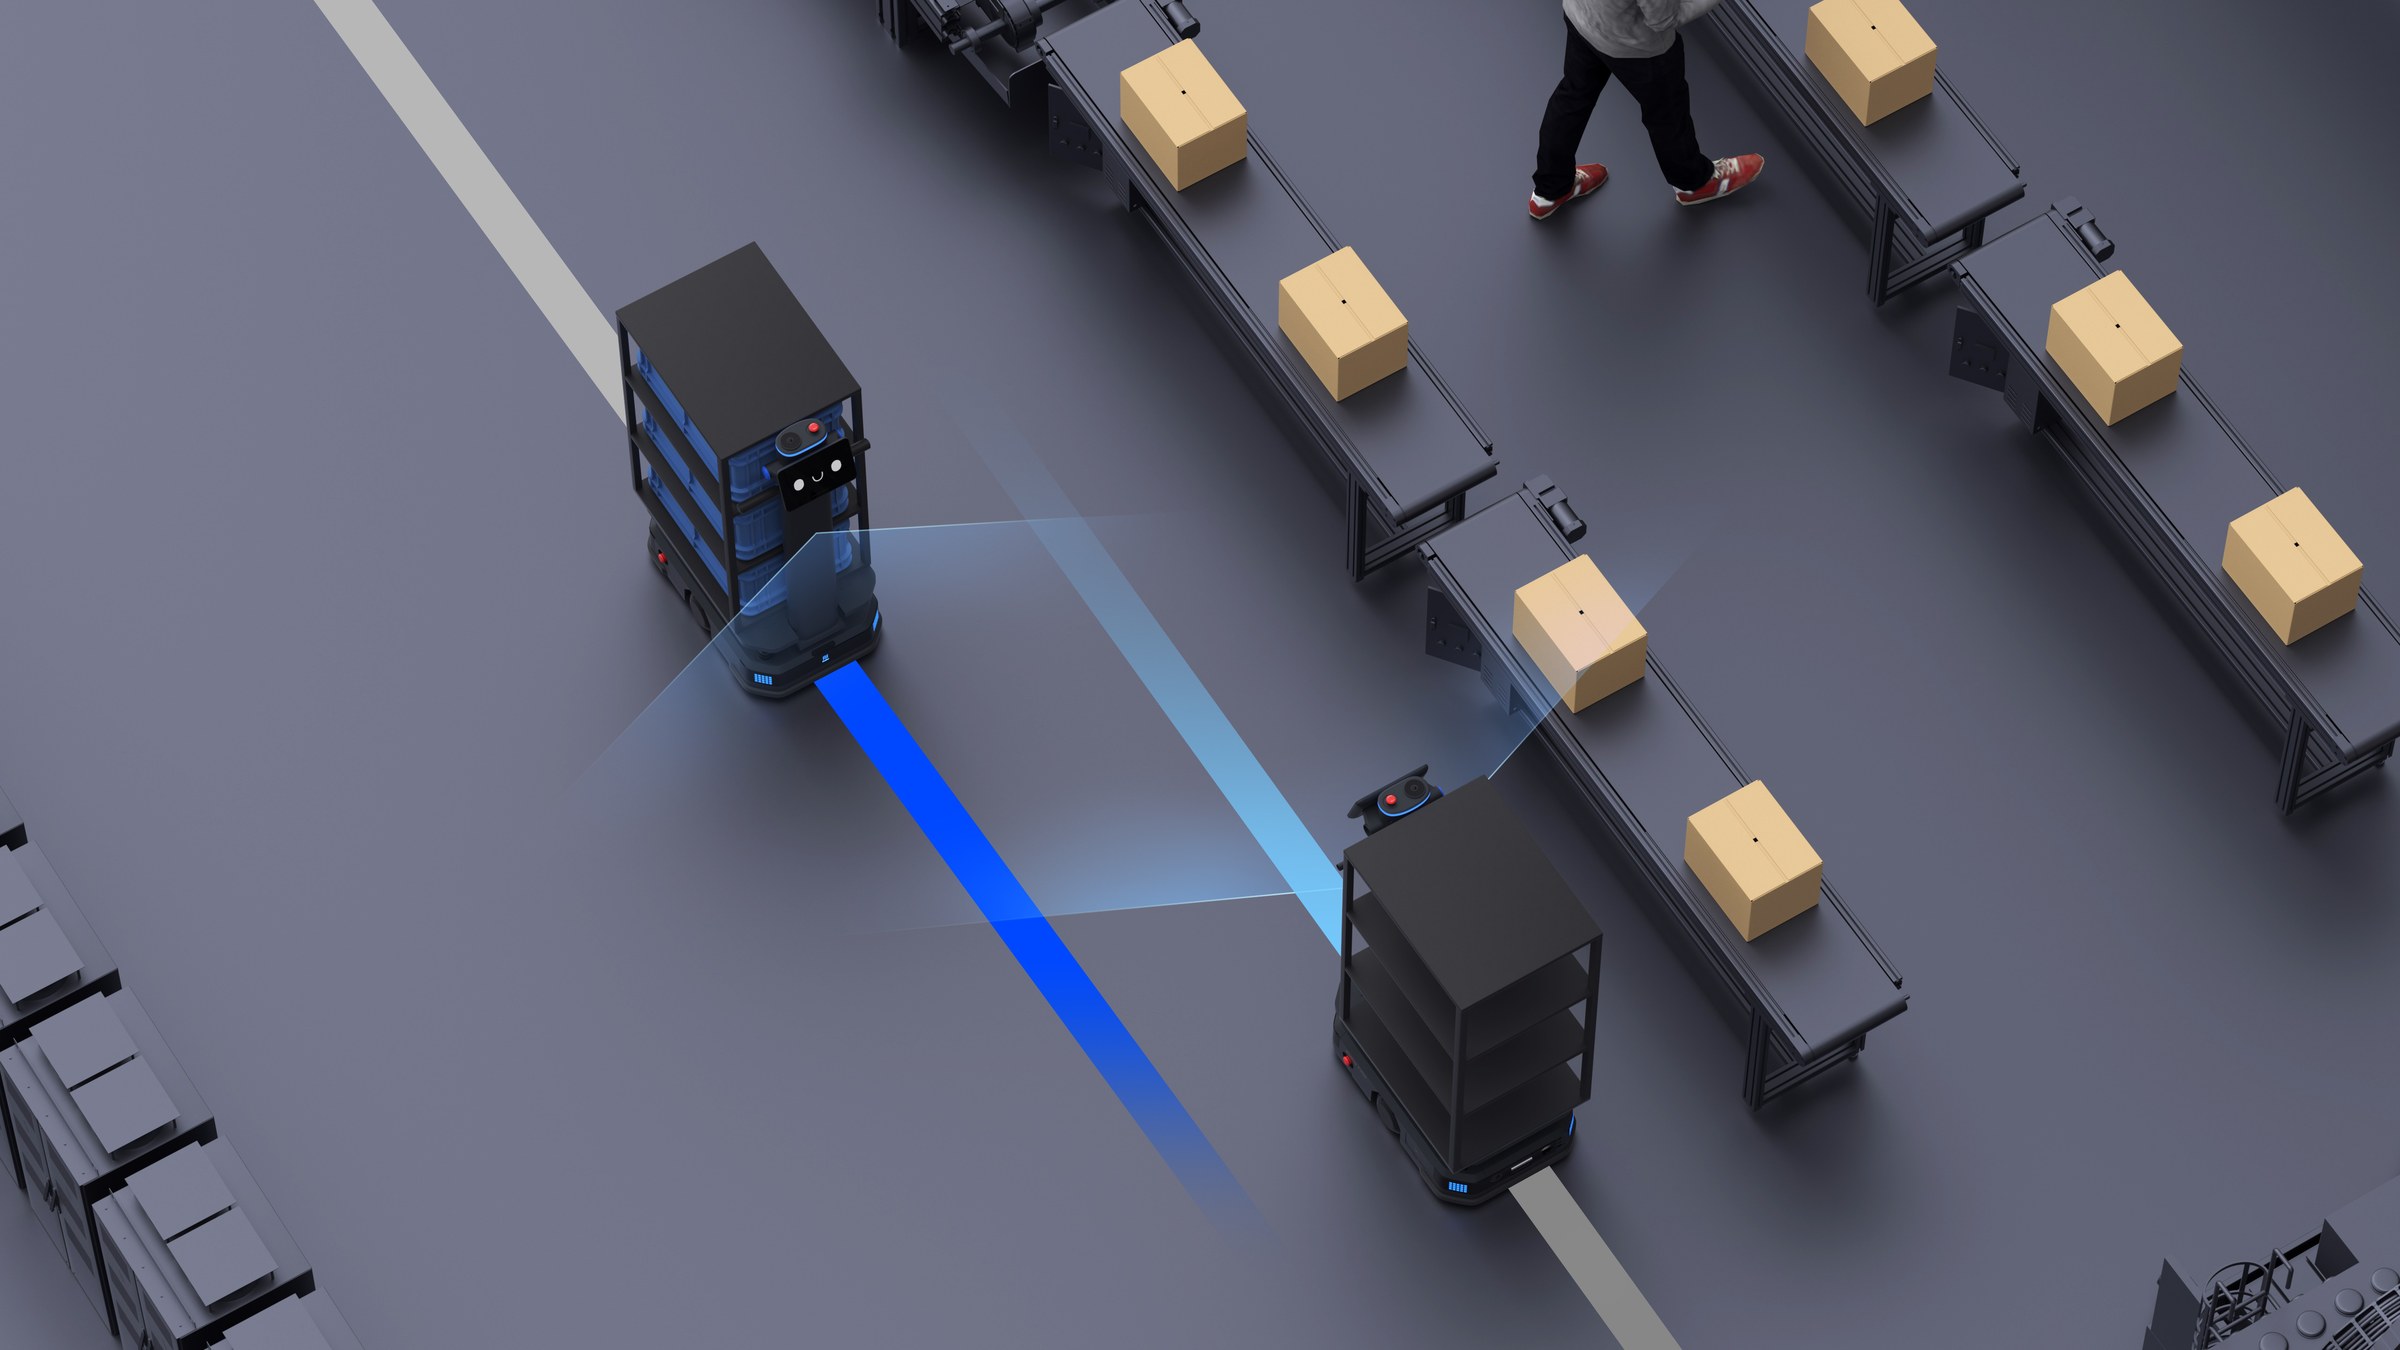
Bên cạnh đó, ngành phụ trợ ô tô còn chịu áp lực đặc thù từ khách hàng. Nhiều chuỗi cung ứng ô tô yêu cầu nhà cung cấp tuân thủ tiêu chuẩn IATF 16949. Trong bối cảnh đó, giao nhầm linh kiện hay nhầm khuôn có thể làm dừng chuyền, kéo theo cả một lô hàng phải kiểm tra lại. Mặt khác, mỗi lần dừng máy ép hay máy đúc đều gây thiệt hại không nhỏ cho Doanh nghiệp. Nói cách khác, cấp phát chậm hay cấp phát sai đều không còn là chuyện nhỏ của bộ phận kho.
Qua các lần khảo sát thực tế, Roboworld nhận thấy điểm nghẽn thường tập trung ở 5 vị trí sau:
- Kho linh kiện ra line lắp ráp: tuyến dài, chạy liên tục, phụ thuộc trí nhớ người cấp hàng.
- Trạm hàn và trạm sơn: môi trường nóng, nhiều khói và mùi, khó giữ người làm lâu dài.
- Khu kiểm tra chất lượng: hàng chờ kiểm và hàng đã kiểm dễ lẫn vào nhau.
- Thu hồi thùng rỗng, phế phẩm: chiều về thường bị bỏ quên, thùng dồn ứ cạnh chuyền.
- Kết nối dữ liệu với MES: robot chạy được nhưng chưa “nói chuyện” với hệ thống quản lý sản xuất.
Điểm nghẽn 1: Kho linh kiện ra line lắp ráp
Tuyến từ kho linh kiện ra line là tuyến bận rộn nhất trong nhà máy phụ trợ. Hàng đi theo từng đợt nhỏ, lặp lại hàng chục lần mỗi ca. Khi giao cho người đẩy xe, nhịp cấp hàng phụ thuộc vào sức khỏe của từng người. Đến cuối ca, tốc độ thường giảm, trong khi nhu cầu của line vẫn giữ nguyên. Hệ quả là trạm lắp ráp phải giữ tồn nhiều hơn cần thiết, lấn sang lối đi và làm rối mặt bằng.
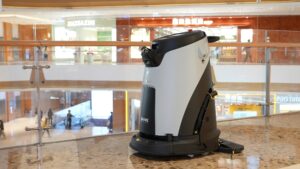
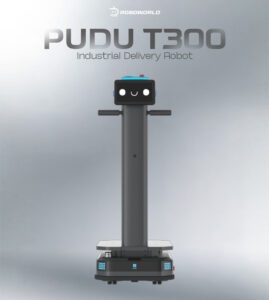
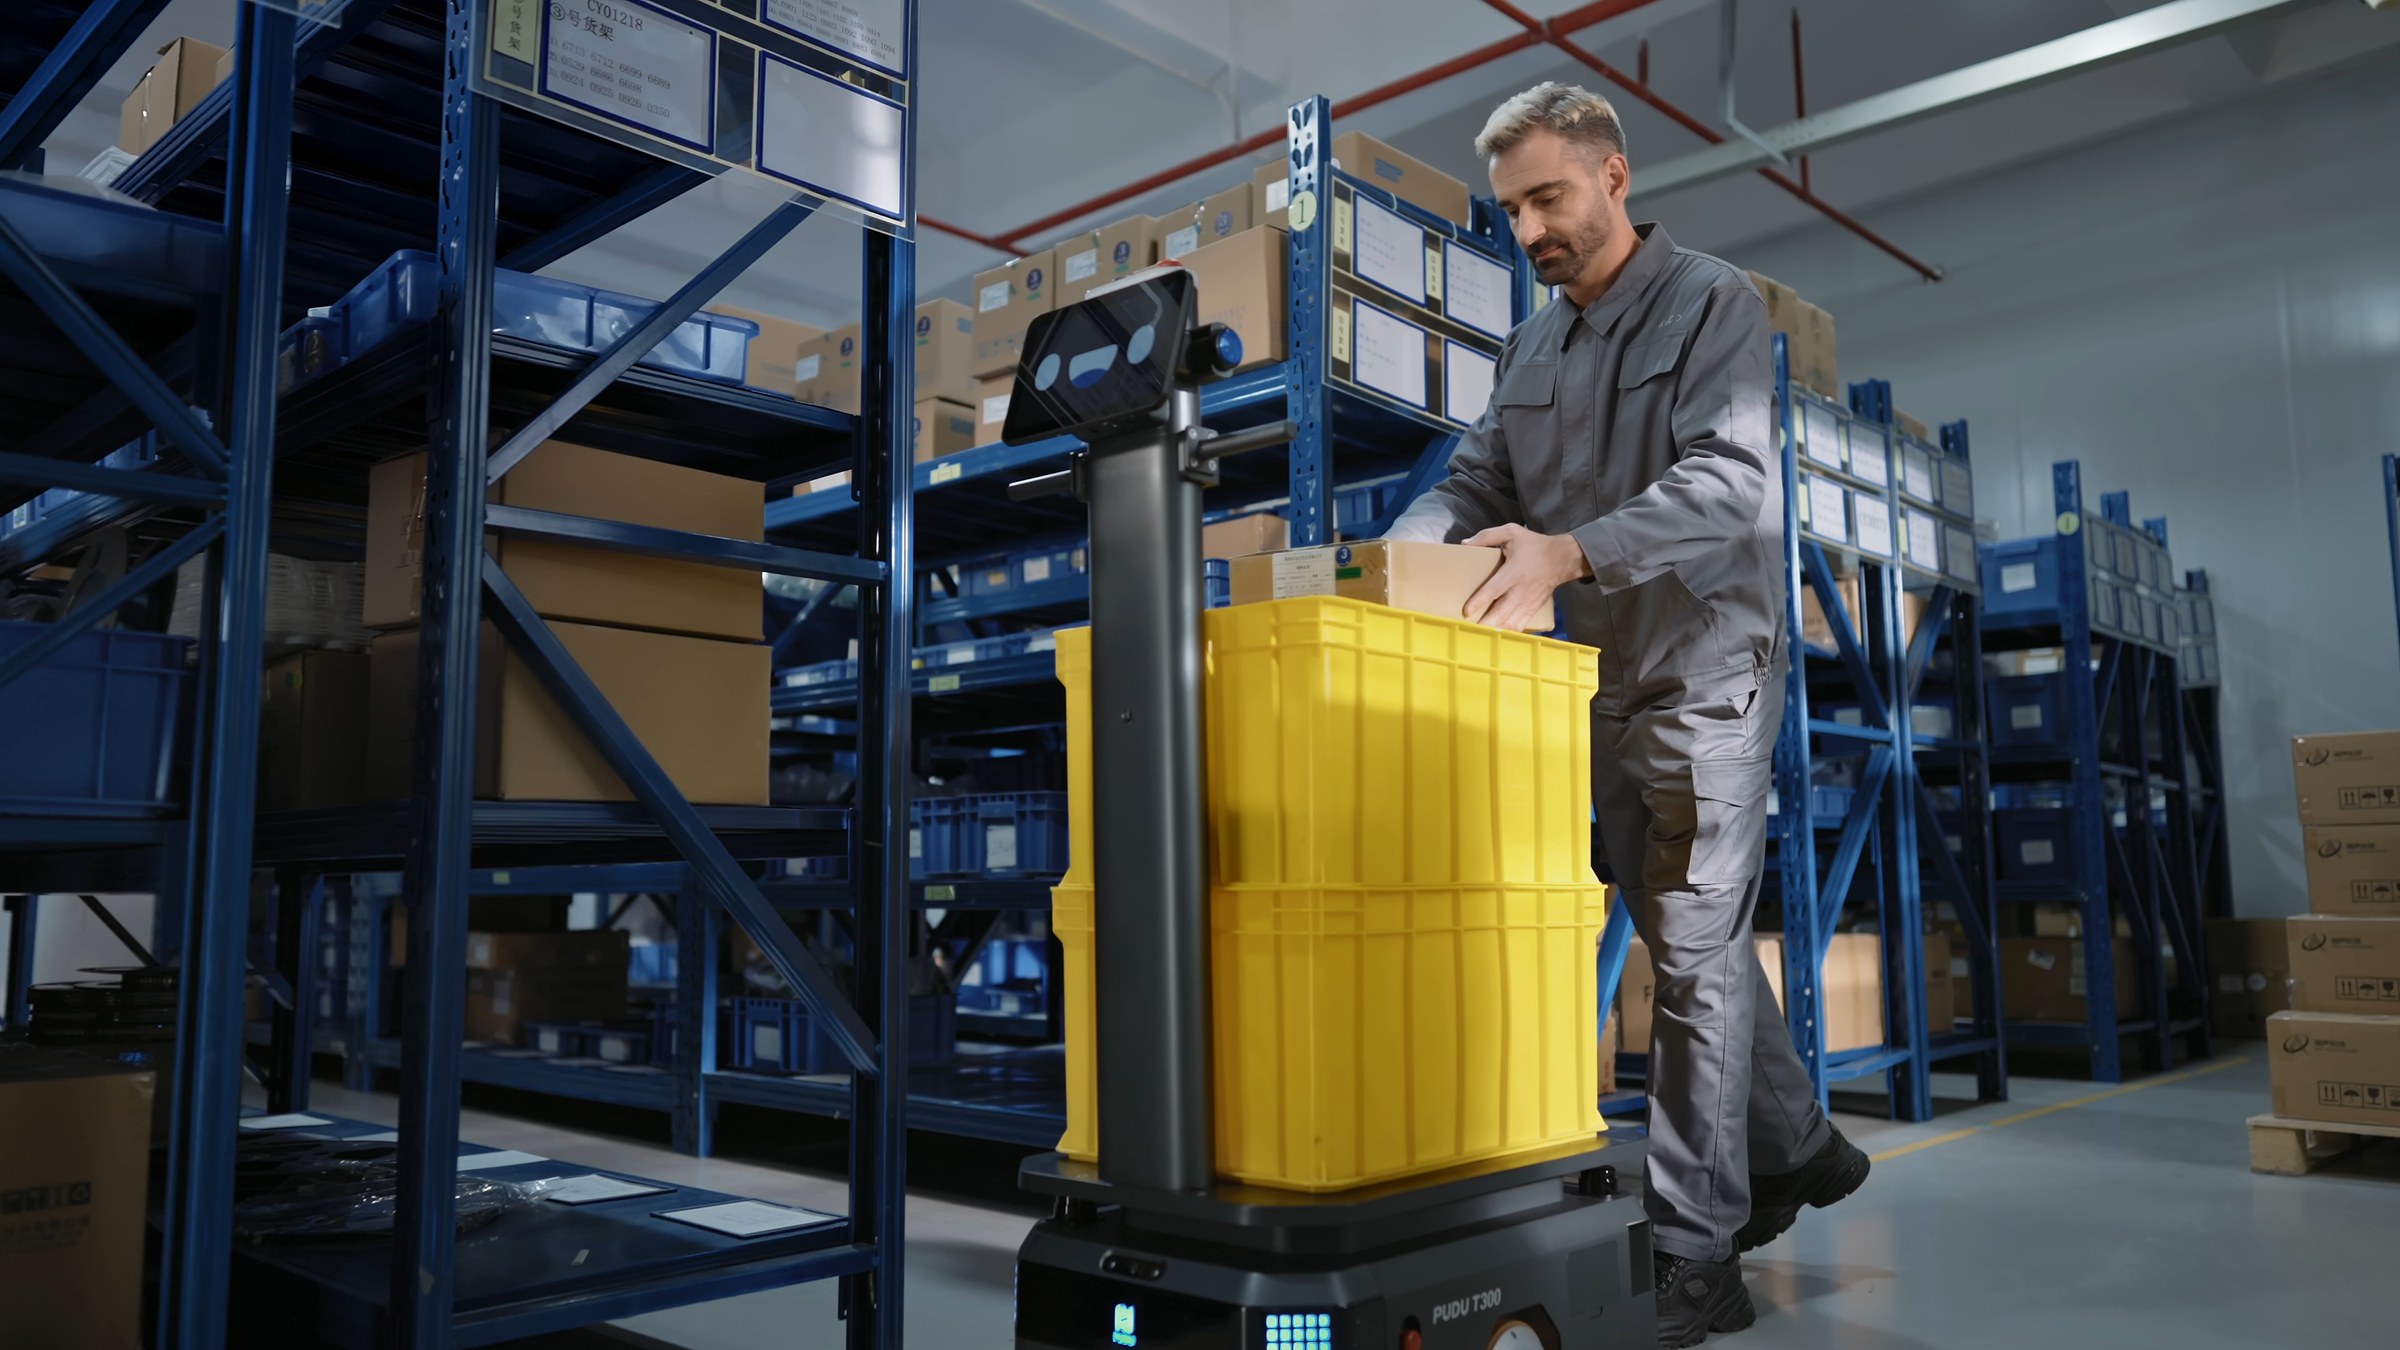
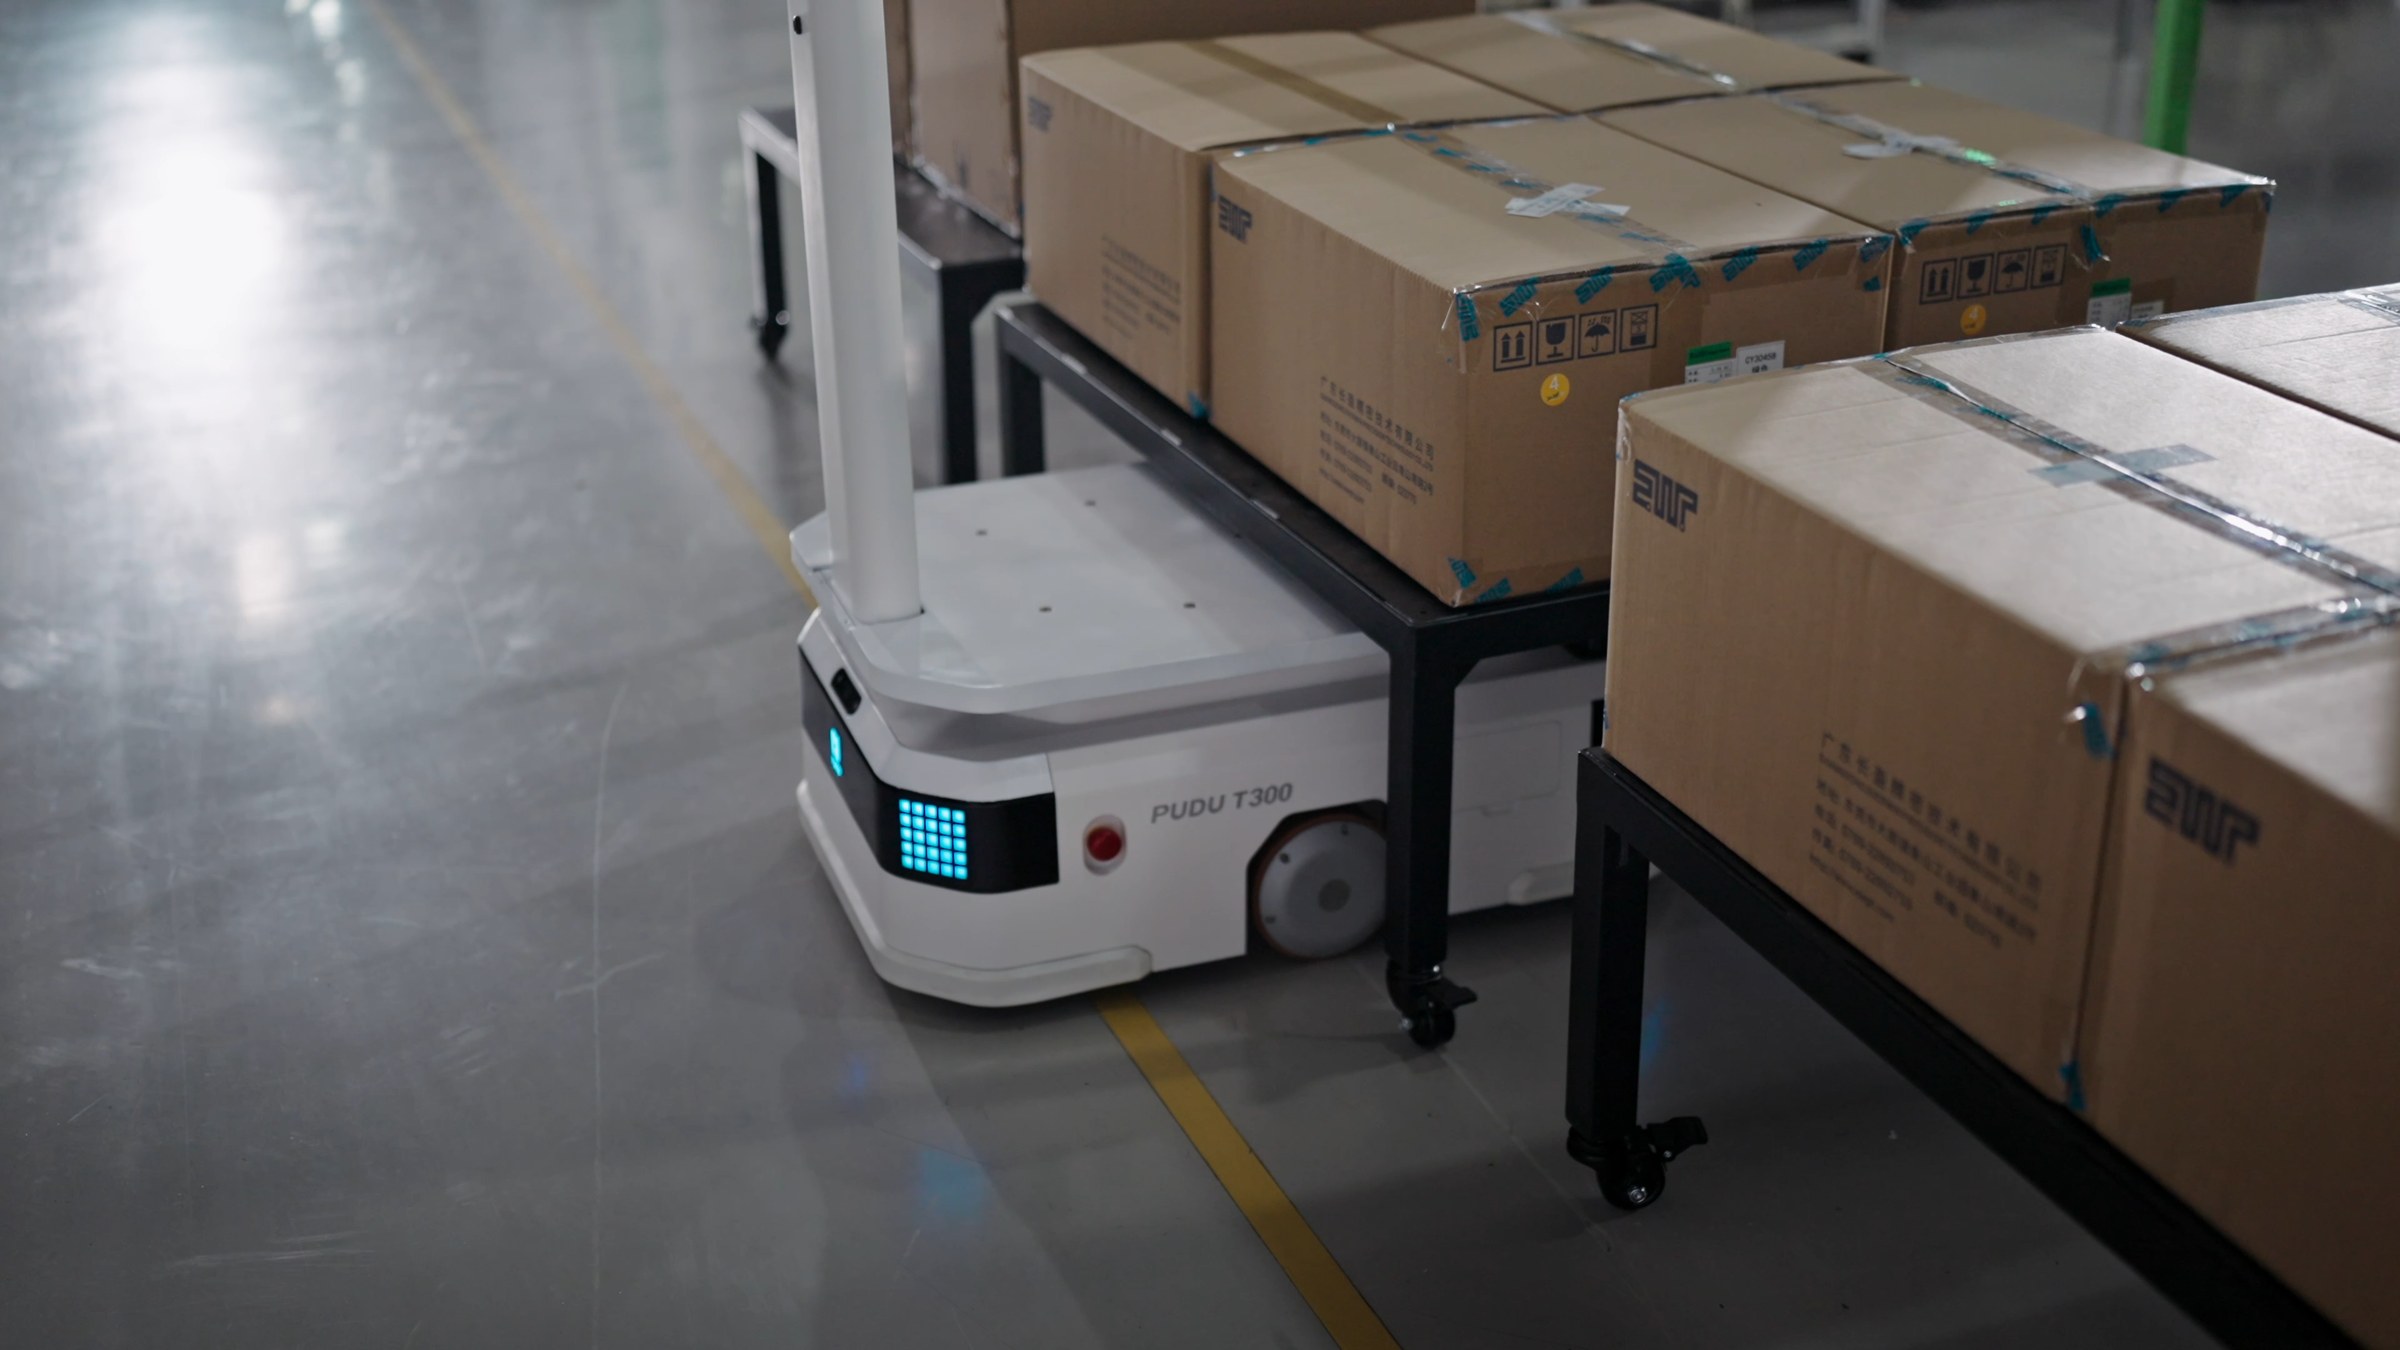
Đây là bài toán mà robot T300 xử lý khá gọn. Robot có trọng tải tới 300 kg, đủ chở nhiều thùng linh kiện trong một chuyến. Robot đạt tốc độ tối đa 1,2 m/s và định vị bằng VSLAM kết hợp LiDAR SLAM. Nhờ đó, robot tự chạy theo bản đồ mà không cần dán vạch từ trên sàn, còn nhân viên kho chỉ cần xếp hàng và chọn trạm đích. Phần quãng đường lặp lại được robot đảm nhận, còn người tập trung vào soạn hàng đúng mã.
Bắt đầu bằng mô hình cấp hàng theo chu kỳ
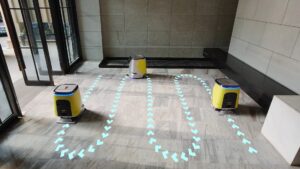
Theo kinh nghiệm của Roboworld, Doanh nghiệp nên bắt đầu bằng mô hình “milk run”. Đây là cách cấp hàng theo chu kỳ cố định, trong đó robot chạy một vòng qua các trạm theo lịch đã định. Tại mỗi điểm, robot giao thùng đầy và nhận thùng rỗng. Cách làm này giúp lượng tồn cạnh chuyền ổn định và dễ dự báo hơn. Hơn nữa, khi nhịp cấp hàng đều, tổ trưởng chuyền cũng bớt phải gọi điện hối kho. Một thay đổi nhỏ nhưng tạo ra sự khác biệt rõ rệt trong không khí làm việc của cả xưởng.
Ngoài ra, khi chọn tuyến đầu tiên, Doanh nghiệp nên lưu ý vài điều kiện thực tế sau:
- Lối đi tối thiểu 60 cm: khoảng trống cần có để robot T300 đi giữa kệ và máy.
- Ngưỡng cửa và rãnh sàn: robot vượt được ngưỡng cửa 20 mm và rãnh 35 mm.
- Khối lượng mỗi chuyến: nên đo khối lượng thực tế của thùng linh kiện thay vì ước lượng.
- Điểm giao nhận: mỗi trạm nên có vị trí dừng cố định, rõ ràng, không lấn lối đi chung.
Điểm nghẽn 2 và 3: Trạm hàn, sơn và khu kiểm tra chất lượng
Trạm hàn và trạm sơn: nơi khó giữ người nhất
Trạm hàn và khu sơn tĩnh điện là vị trí điển hình của môi trường “3D”: nặng, bẩn, nguy hiểm. Nhiệt độ cao, khói hàn và mùi dung môi khiến công việc vận chuyển ở đây rất khó tuyển người. Trong khi đó, chi tiết sau hàn và sau sơn cần được chuyển đi đều đặn. Nếu người phải ra vào khu này liên tục, rủi ro an toàn cũng tăng theo. Đặc biệt, khách hàng Nhật, Hàn hay châu Âu thường soi kỹ điểm này khi audit.
Với khu vực này, Roboworld thường đặt điểm giao nhận ở ranh giới trạm. Lý do là robot T300 hoạt động trong dải nhiệt 0-40°C. Vì vậy, thay vì cho robot vào buồng sơn hay đứng sát mỏ hàn, công nhân sẽ đưa chi tiết ra điểm biên. Robot nhận hàng và chuyển sang công đoạn kế tiếp. Nhờ đó, quãng đường người phải đi trong vùng khắc nghiệt được rút ngắn đáng kể. Đồng thời, nhịp chuyển hàng giữa hàn, sơn và lắp ráp trở nên đều hơn.
Khu kiểm tra chất lượng: tránh lẫn hàng chờ kiểm và hàng đạt
Khu QC là nơi linh kiện dừng lại lâu nhất trước khi xuất hàng. Hàng chờ kiểm, hàng đạt và hàng lỗi thường nằm cạnh nhau trên một mặt bằng. Khi vận chuyển bằng xe tay, chỉ một lần đặt nhầm khu là cả lô có thể bị trộn lẫn. Với ngành phụ trợ ô tô, sai sót này ảnh hưởng tới truy xuất nguồn gốc. Do đó, việc tách bạch luồng hàng ở khu QC quan trọng không kém tốc độ vận chuyển.
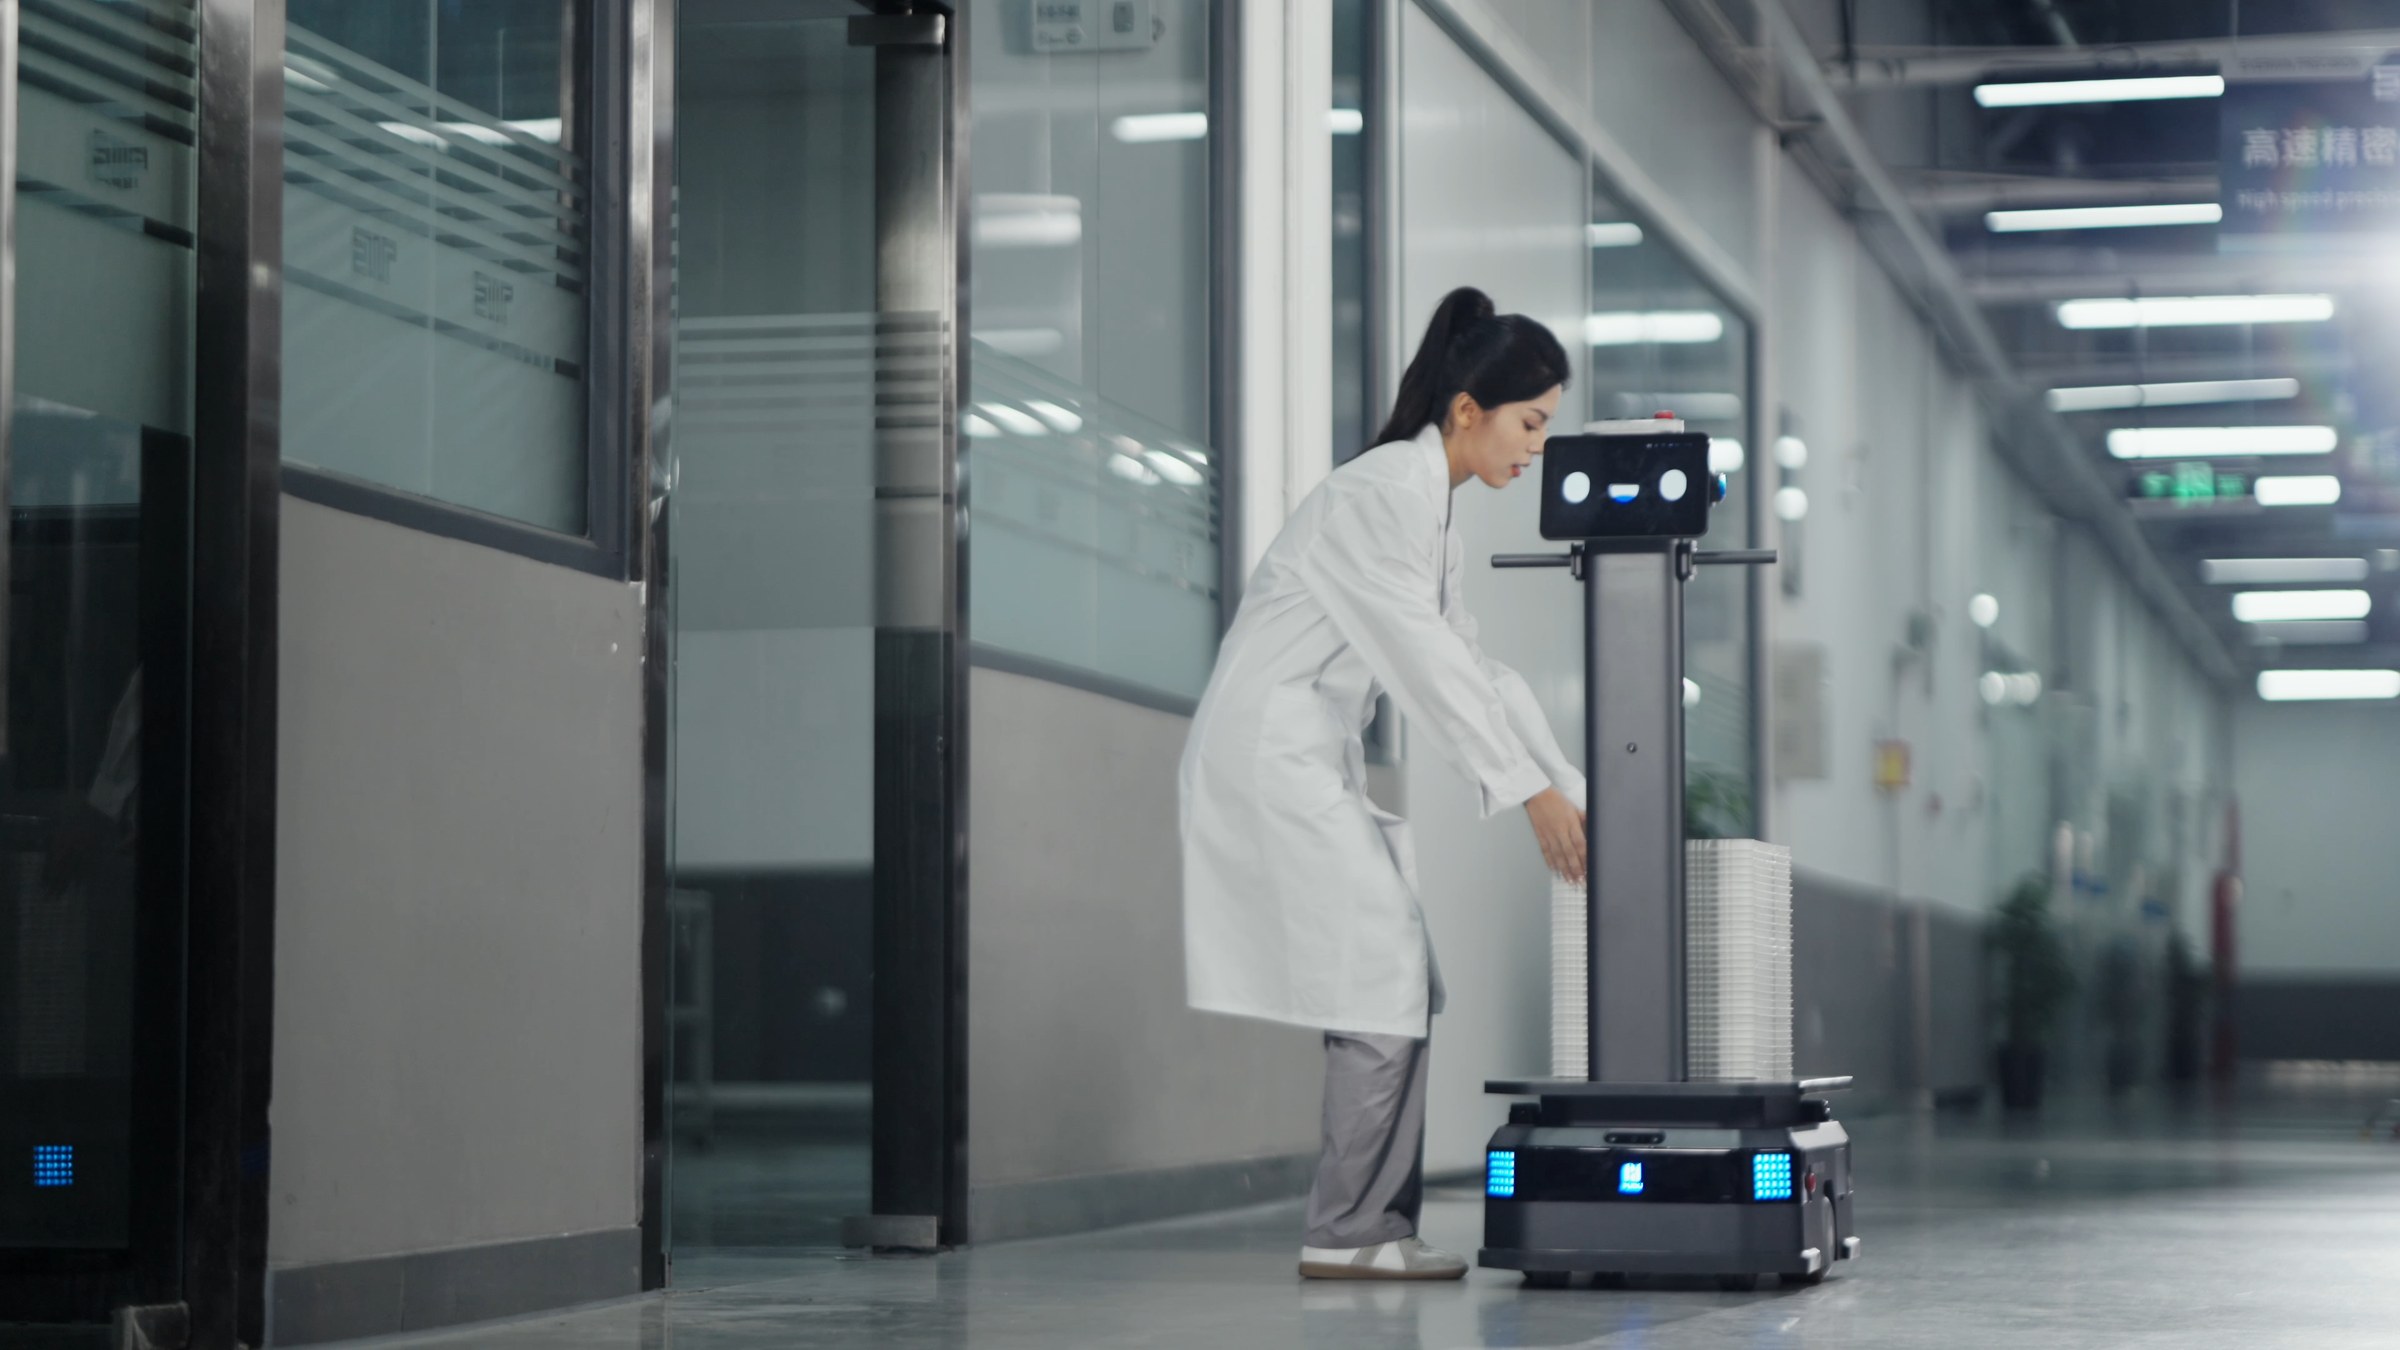
Robot T300 xử lý việc này bằng cách gán mỗi luồng hàng một điểm đích riêng. Hàng chờ kiểm đi đến bàn QC, hàng đạt ra khu đóng gói, trong khi hàng lỗi được đưa về khu xử lý. Bởi vì robot luôn chạy đúng điểm đã cài, lỗi đặt nhầm khu giảm rõ rệt. Bên cạnh đó, mỗi chuyến đều có điểm đi và điểm đến cụ thể để đối chiếu. Theo Roboworld, đây là lợi ích “thầm lặng” nhưng rất đáng giá trong các đợt đánh giá của khách hàng.
Điểm nghẽn 4: Thu hồi thùng rỗng, phế phẩm
Hầu hết nhà máy chỉ tính chiều đi khi thiết kế luồng cấp phát. Chiều về, gồm thùng rỗng, khay rỗng, bao bì và phế phẩm, thường bị bỏ ngỏ. Kết quả là thùng rỗng chất đống cạnh chuyền, lấn lối đi và che khuất biển báo an toàn. Đến khi kho cần thùng để soạn hàng tiếp, nhân viên lại phải đi gom thủ công từng trạm. Rõ ràng, một chiều vận chuyển bị bỏ quên đang âm thầm làm chậm cả chiều còn lại.
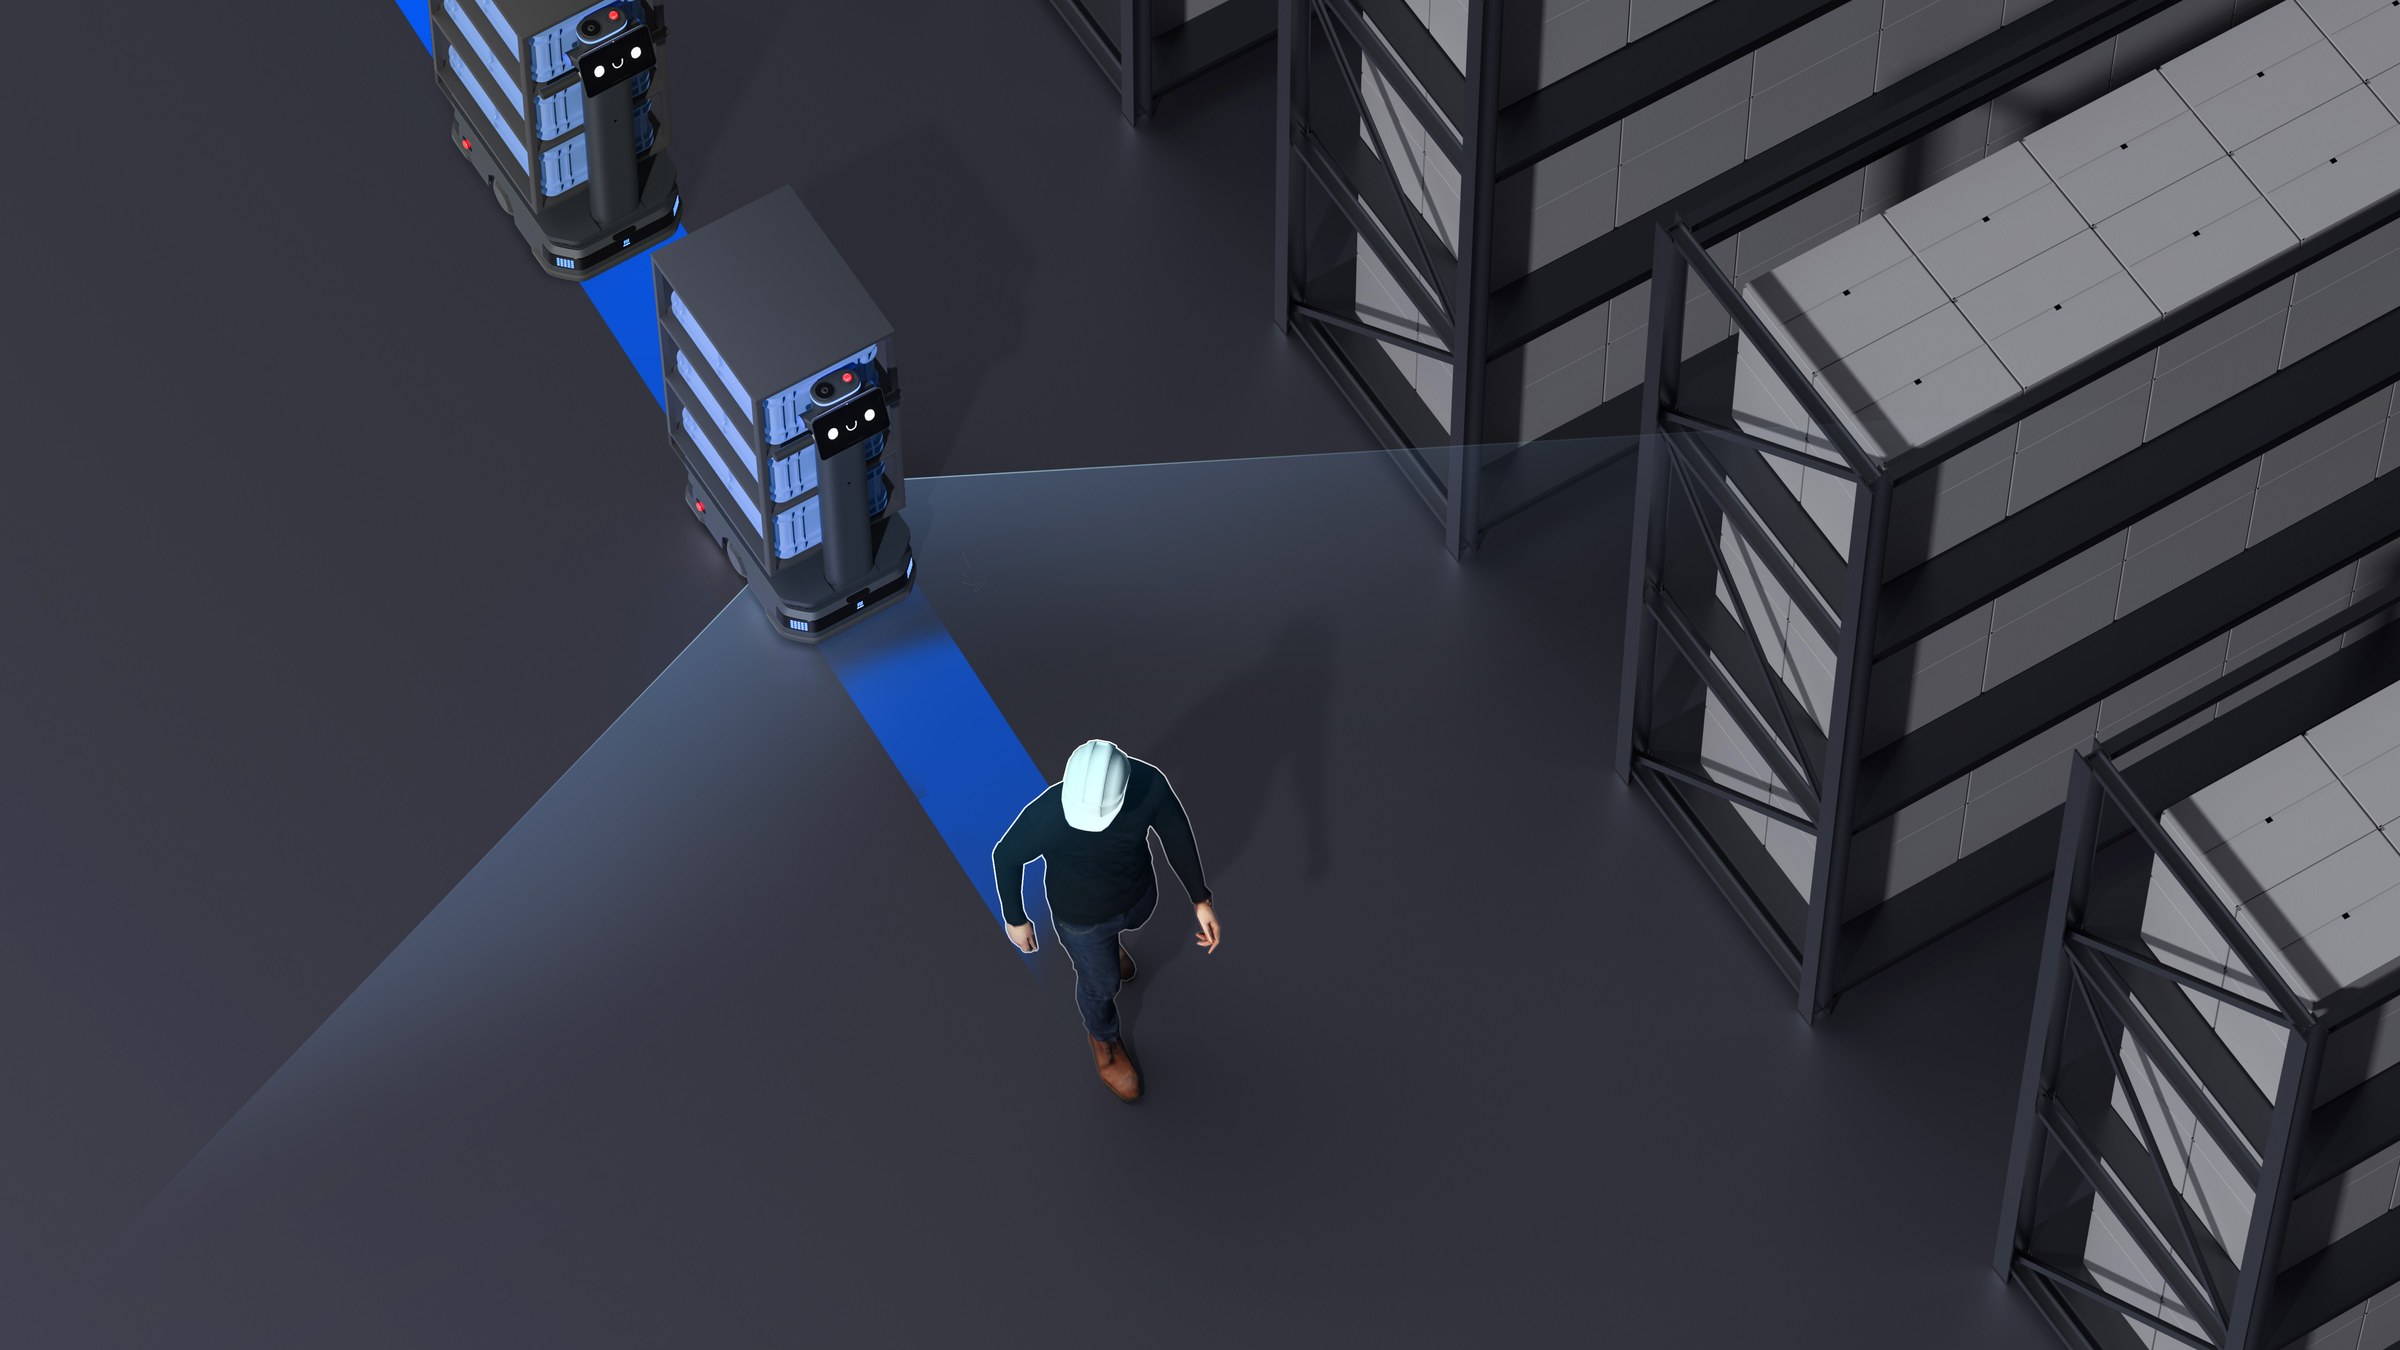
Với robot T300, Roboworld khuyến nghị Doanh nghiệp thiết kế luồng khép kín ngay từ đầu. Nói cách khác, chiều đi robot mang hàng đầy ra line, còn chiều về robot mang theo thùng rỗng hoặc phế phẩm đã được phân loại. Như vậy, một quãng đường được tận dụng cho cả hai chiều thay vì chạy rỗng. Riêng phế phẩm kim loại hay nhựa nên đựng trong thùng có nắp để tránh rơi vãi. Bằng cách này, khu vực quanh chuyền gọn gàng hơn hẳn chỉ sau vài tuần.
Tính pin và số robot cho luồng hai chiều
Một điểm Doanh nghiệp cần lưu ý là thời lượng pin khi robot chạy hai chiều liên tục. Theo thông số hãng, robot T300 chạy khoảng 12 giờ không tải và 6 giờ đầy tải. Thời gian sạc chỉ khoảng 2 giờ với pin 30 Ah. Vì vậy, nhà máy nhiều ca nên xếp lịch sạc vào giờ nghỉ hoặc tính thêm robot dự phòng. Roboworld sẽ cùng Doanh nghiệp tính số robot dựa trên số chuyến thực tế.
Thực tế triển khai cũng cho thấy hiệu quả khá rõ khi robot đảm nhận các tuyến lặp lại. Chẳng hạn, tại nhà máy may Hi-Tech Việt Nam Apparel, 3 robot PUDU T300 đã thay 7 nhân sự vận chuyển. Robot vận hành liên tục, ổn định và giúp nhà máy giảm chi phí đáng kể. Dù khác ngành, bài toán vận chuyển giữa các công đoạn khá tương đồng với nhà máy phụ trợ. Đây là cơ sở để Roboworld tự tin tư vấn cấu hình phù hợp cho từng mặt bằng.
Điểm nghẽn 5: Kết nối robot T300 với MES và lộ trình triển khai
Nhiều nhà máy phụ trợ đã có MES hoặc WMS để quản lý lệnh sản xuất và tồn kho. Tuy nhiên, khâu vận chuyển vật lý giữa các công đoạn vẫn nằm ngoài hệ thống. Lệnh nằm trên phần mềm, nhưng linh kiện vẫn đi bằng xe đẩy và bộ đàm. Khoảng hở này khiến dữ liệu thời gian thực luôn lệch so với tình trạng thật trên sàn. Vì thế, câu hỏi tích hợp không nên để đến cuối dự án mới tính.
Kết nối MES: đi từng bước
Theo quan điểm của Roboworld, Doanh nghiệp không nhất thiết phải tích hợp sâu ngay từ ngày đầu. Cách thận trọng hơn là chạy robot độc lập trên tuyến ưu tiên và đo hiệu quả trước. Khi đã có số liệu, kỹ sư Roboworld sẽ khảo sát hệ thống MES, WMS hiện có. Sau đó, đội ngũ đánh giá phương án kết nối khả thi, với mục tiêu để lệnh cấp hàng được gửi tới robot thay vì phụ thuộc thao tác tay. Tuy nhiên, mức độ tích hợp phụ thuộc phần mềm đang dùng, nên cần đánh giá riêng.
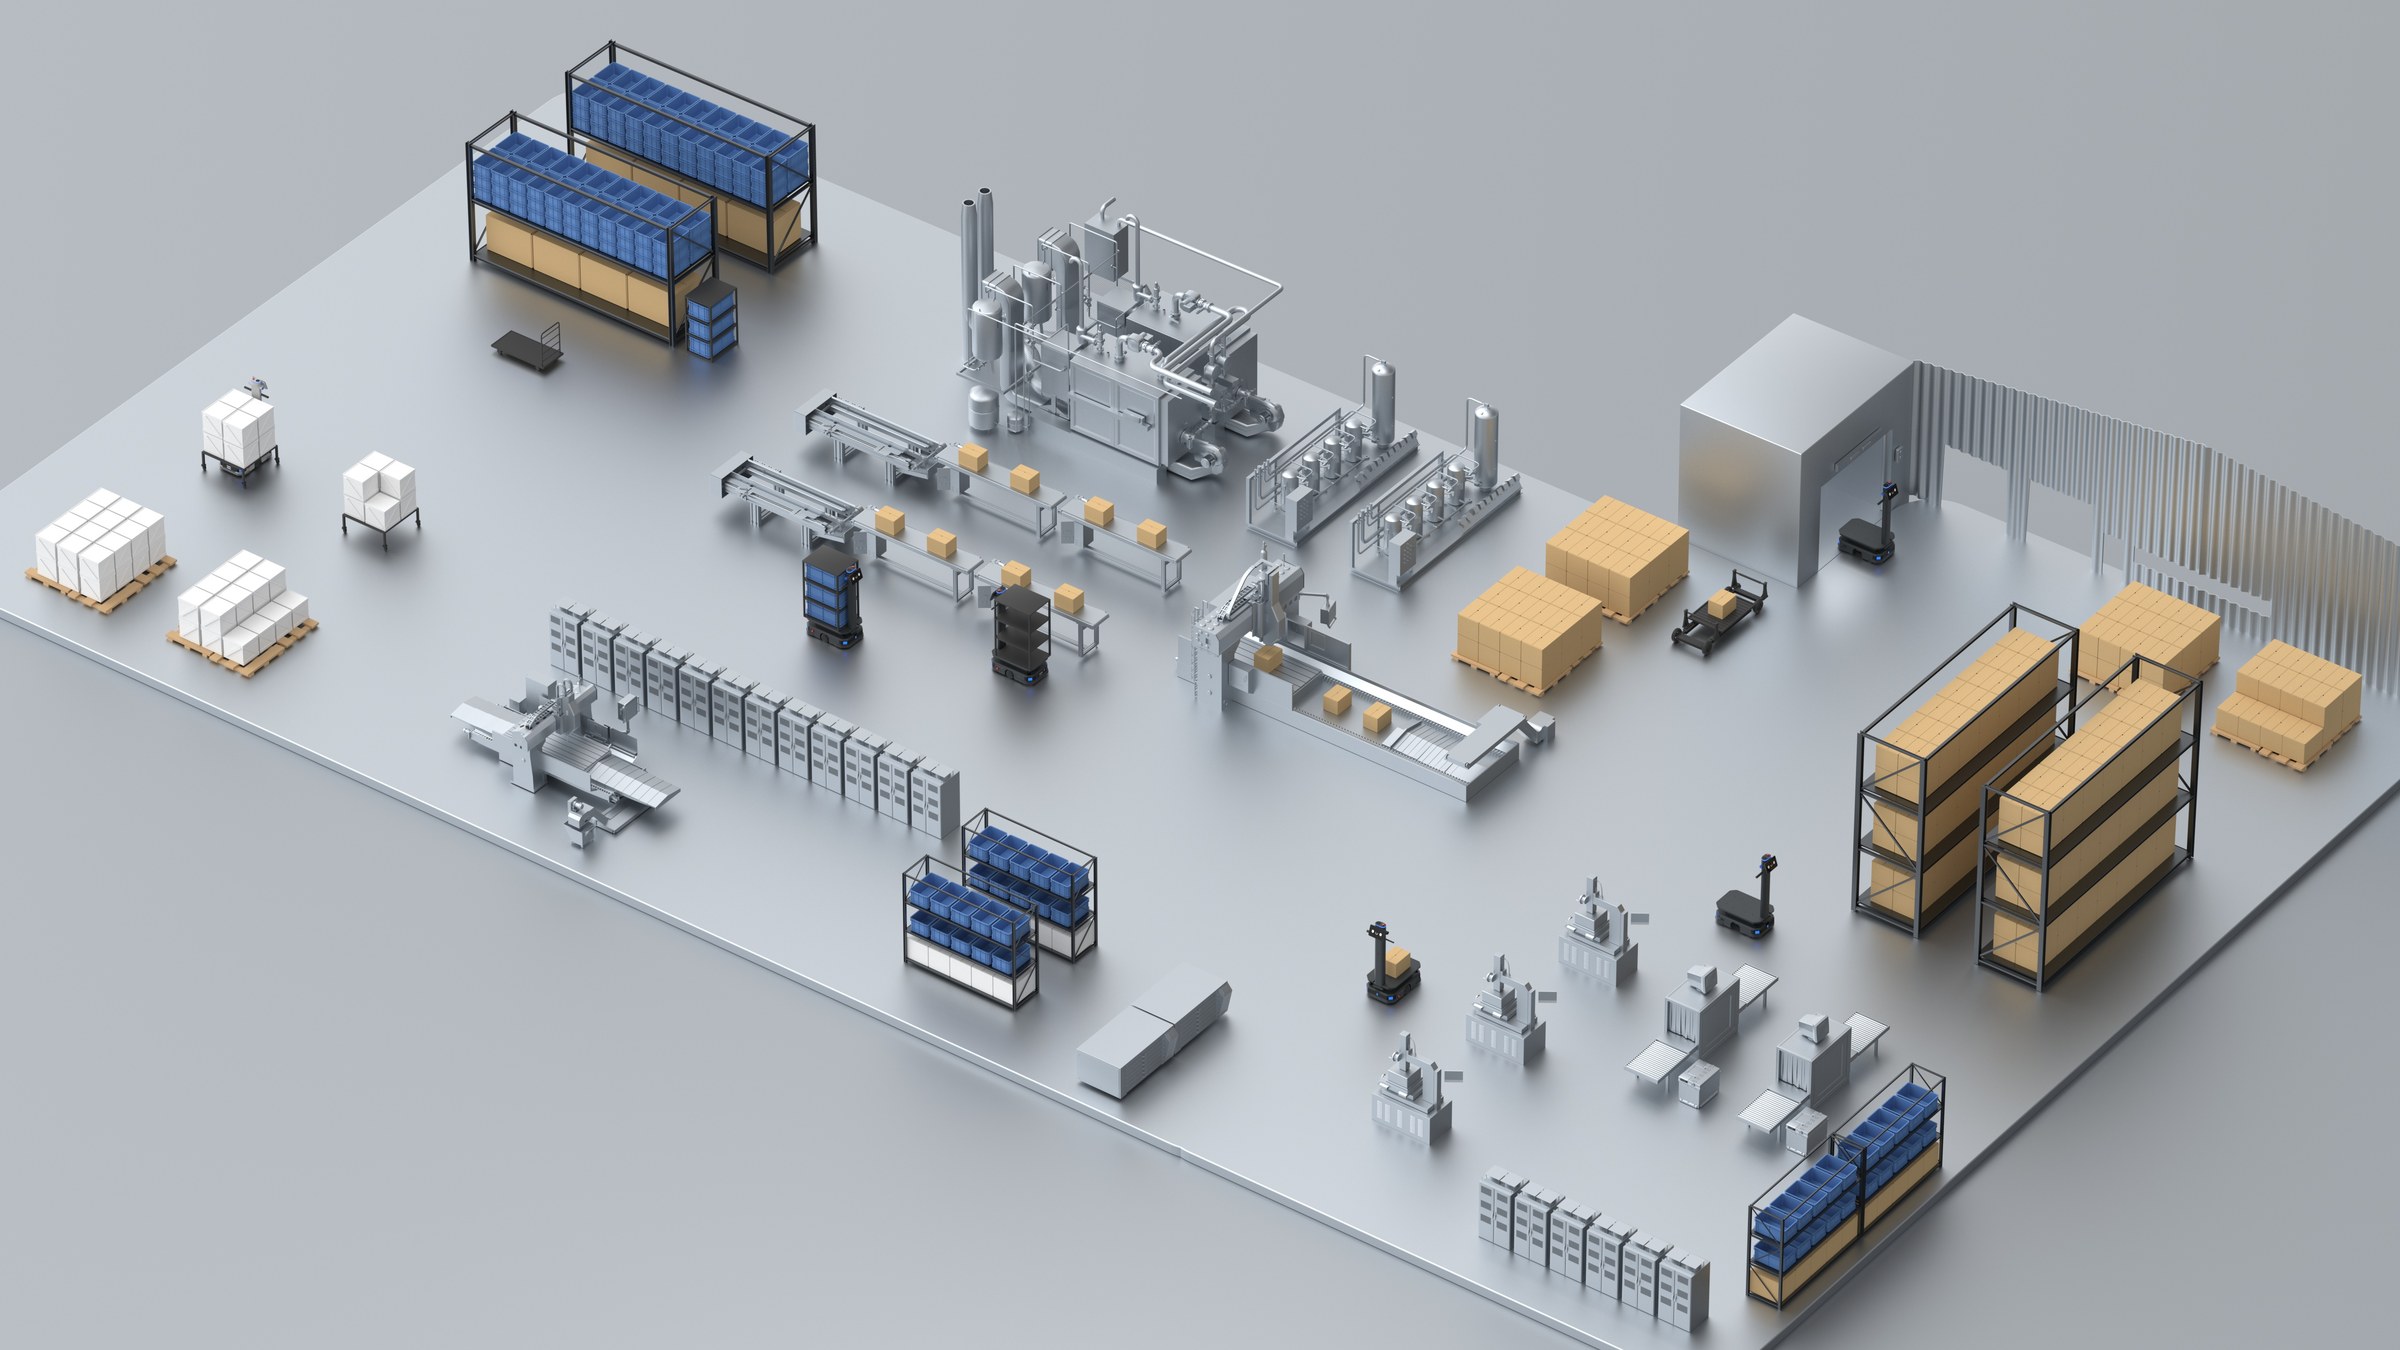
Lộ trình triển khai 5 bước
Từ kinh nghiệm triển khai, Roboworld thường đề xuất lộ trình 5 bước như sau:
- Khảo sát hiện trạng: đo lối đi, ngưỡng cửa, khối lượng hàng và đếm số chuyến thực tế mỗi ca.
- Chọn tuyến thí điểm: ưu tiên tuyến kho ra line, nơi lặp lại nhiều nhất và dễ đo hiệu quả.
- Lập bản đồ và cài điểm dừng: kỹ sư dựng bản đồ, điểm giao nhận và lịch chạy.
- Đào tạo và vận hành song song: công nhân làm quen robot, luồng cũ vẫn chạy dự phòng.
- Mở rộng và kết nối: nhân rộng sang hàn, sơn, QC, thu hồi rồi tính kết nối MES.
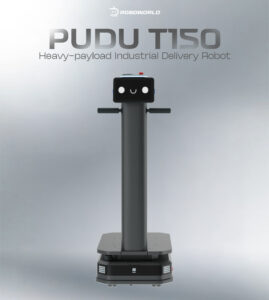
Khi đi theo lộ trình này, Doanh nghiệp kiểm soát được rủi ro ở từng bước. Đặc biệt, kết quả tuyến thí điểm là căn cứ thuyết phục nhất để quyết định mở rộng. Ngoài dòng T300, nếu tuyến nào cần chở nặng hơn, Roboworld có thể tư vấn thêm robot PUDU T600 tải 600 kg. Ngược lại, với các tuyến hàng nhẹ dưới 150 kg, robot PUDU T150 là lựa chọn tiết kiệm hơn. Quan trọng là chọn đúng dòng cho đúng tuyến, thay vì dùng một dòng cho mọi việc.
Robot T300 phù hợp với nhà máy phụ trợ ở điểm nào
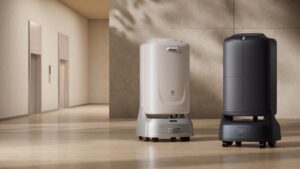
Qua 5 điểm nghẽn, có thể thấy nhu cầu chung của nhà máy phụ trợ là chở nhiều chuyến hàng vừa và nặng trên lối đi hẹp. Robot vận chuyển PUDU T300 đáp ứng khá sát yêu cầu này nhờ thân máy gọn và trọng tải lớn. Để tiện đối chiếu, Roboworld tổng hợp thông số chính theo tài liệu chính hãng dưới đây.
| THÔNG SỐ | PUDU T300 |
|---|---|
| Kích thước | 83,5 × 50 × 135 cm |
| Trọng lượng robot | 65 kg |
| Trọng tải | 300 kg |
| Pin và thời gian sạc | 30 Ah, sạc khoảng 2 giờ |
| Thời gian hoạt động | 12 giờ (không tải) / 6 giờ (đầy tải) |
| Tốc độ tối đa | 1,2 m/s |
| Định vị | VSLAM + LiDAR SLAM |
| Lối đi tối thiểu | 60 cm |
| Khả năng vượt địa hình | Ngưỡng cửa 20 mm, rãnh 35 mm |
| Nhiệt độ vận hành | 0-40°C |
Về chi phí, mức đầu tư phụ thuộc vào cấu hình, số lượng robot và hiện trạng mặt bằng. Vì vậy, Roboworld xây dựng phương án riêng cho từng Doanh nghiệp sau khi khảo sát. Hình thức sở hữu có thể là mua đứt hoặc trả góp tùy kế hoạch tài chính. Thời gian hoàn vốn cũng phụ thuộc diện tích nhà xưởng, số ca mỗi ngày và lương nhân công địa phương. Theo ghi nhận từ các đối tác đang vận hành cùng Roboworld, thời gian hoàn vốn trung bình khoảng 1,5 năm. Con số này khá đáng chú ý khi vòng đời robot thường tối thiểu 5 năm, tức phần lớn thời gian còn lại là giá trị tạo thêm.
Vì sao chọn Roboworld
Đưa robot vào nhà máy không chỉ là mua thiết bị. Thực chất, đó là thay đổi cách vận hành của cả bộ phận. Do đó, năng lực triển khai của nhà cung cấp quan trọng không kém chất lượng robot. Dưới đây là những lý do Quý Đối tác có thể tham khảo khi cân nhắc Roboworld:
- Kinh nghiệm triển khai thực tế: được nhiều nhà máy, doanh nghiệp lớn tại Việt Nam tin chọn.
- Khách hàng tiêu biểu: An Phát Xanh, May 10, BM Windows, Hi-Tech Vietnam Apparel, Golden Gate.
- Nhà phân phối đầu tiên của PUDU tại Việt Nam: từ 10/2023, đồng thời phân phối Gausium, OrionStar.
- Dịch vụ trọn vòng đời: khảo sát, lắp đặt, đào tạo, bảo hành và hỗ trợ vận hành.
- Kỹ sư tại chỗ: đội ngũ kỹ thuật ở Hà Nội và TP. Hồ Chí Minh, cùng văn phòng đại diện tại Đà Nẵng.
- Minh bạch pháp lý: hợp đồng rõ ràng, hóa đơn VAT đầy đủ.
Doanh nghiệp có thể tìm hiểu thêm về robot vận chuyển linh kiện trong nhà máy trước khi quyết định. Danh mục giải pháp của Roboworld có tại trang sản phẩm. Trong khi đó, gói khảo sát và bảo hành có tại trang dịch vụ.
Câu hỏi thường gặp
| CÂU HỎI | TRẢ LỜI |
|---|---|
| Robot T300 có cần dán vạch từ hay QR trên sàn không? | Không bắt buộc. Robot định vị bằng VSLAM kết hợp LiDAR SLAM, chạy theo bản đồ do kỹ sư thiết lập. Nhờ vậy, khi đổi layout chuyền chỉ cần cập nhật bản đồ và điểm dừng. |
| Robot T300 có đưa vào buồng sơn hay sát trạm hàn được không? | Robot vận hành trong dải 0-40°C, nên Roboworld khuyến nghị đặt điểm giao nhận ở ranh giới trạm. Công nhân đưa chi tiết ra điểm biên, robot nhận và chuyển sang công đoạn kế tiếp. |
| Nhà máy chạy 3 ca thì pin robot có đủ không? | Robot T300 hoạt động khoảng 6 giờ khi đầy tải và sạc khoảng 2 giờ. Với nhà máy nhiều ca, Roboworld sẽ tính lịch sạc xen giờ nghỉ hoặc bổ sung robot dự phòng dựa trên số chuyến thực tế. |
| Robot T300 có kết nối được với MES của nhà máy không? | Khả năng kết nối phụ thuộc vào hệ thống MES, WMS Doanh nghiệp đang dùng. Kỹ sư Roboworld sẽ khảo sát và đánh giá phương án phù hợp, thường sau khi tuyến thí điểm đã chạy ổn định. |
Kết luận: Robot T300 giải được những điểm nghẽn nào?
Tóm lại, với nhà máy phụ trợ ô tô và xe máy điện, robot T300 giải được cả 5 điểm nghẽn. Đó là tuyến kho ra line, trạm hàn sơn, khu QC, luồng thu hồi và kết nối dữ liệu. Tuy nhiên, hiệu quả chỉ đến khi Doanh nghiệp chọn đúng tuyến thí điểm, đúng số robot và một nhà cung cấp đồng hành lâu dài. Bắt đầu nhỏ, đo kỹ rồi mới mở rộng là cách Roboworld luôn khuyến nghị cho các Đối tác. Liên hệ ngay hotline 0981 136 986 (Mr. Minh) để Roboworld khảo sát và lên phương án robot T300 cho nhà máy.